


别再等待了,仅仅一分钟,就能通过我们的注塑产品塑料异形件注塑厂家实力见证产品视频探索到无数令人心动的细节和亮点。
以下是:重庆黔江注塑产品塑料异形件注塑厂家实力见证的图文介绍


重庆黔江注塑产品 9由于材料的差异: 4-1 因为大多数的材料必须干燥。通常是在料筒上附加干燥器 4-2象聚碳酸脂之类的特别要干燥的材料,在袋或罐中先预热干燥后再倒入干燥机. 4-3象PVC 等材料,容易发生分解也常发生银条痕。 4、制品飞边的方法 产生飞边的原因 1-1 模具分型面(PL) 滑动面不配合 1-2 射出压力太高 1-3 注射机的偏移 1-4 锁摸力不足


重庆黔江注塑产品 制品缺料的方法 一,产生缺料的原因: 1-1注塑机压力的不足 1-2 模具内压力的不足 1-3 材料流动性的不足 1-4 型腔内空气逸出不良 1-5浇口不平衡(每模出数多的时候 关联的知识:21 缺料一般是由模具的形状和材料的流动性来决定的。当是由于成型条件设定而引起的却料时,成型的条件设定应朝材料流动性好的方向设定即提高模温、料筒温度,提高射出速度和射出压力 无水印 2-2 型腔内的排气通边设计不高明时,造成模具内空气难逸出,除了引起制品缺料外,还是引起制品糊斑和融合痕的原因。


重庆黔江本地塑料把手注塑加工、黔江本地PA注塑塑料异形配件、黔江就近PP注塑塑料件厂家直销,库存充足,规格齐全,欢迎来电咨询,价格有优惠,诚信至上,满足你的需求是铭诺橡塑制品(重庆市黔江区分公司)不懈的追求!
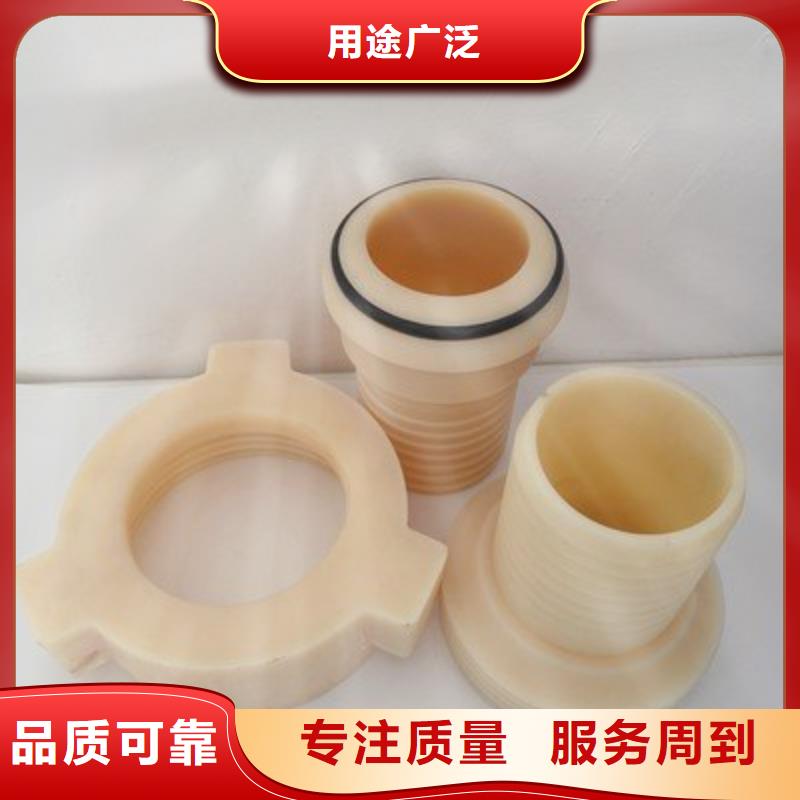


重庆黔江注塑产品 12.制品产生糊斑的方法产生糊斑的原因 1-1空气溢出不充分 关联的知识 2一1 模具内的残留气体因压缩成为高温状态,这时使材料烧焦2-2 气体溢出不充分以及空气被封闭会产生熔接痕。2-3气体排气不充分也会造成制品缺料(参考缺料这一节)解决方法 3一1 即时:降低射出速度 3-2 短期:增开空气溢出槽,附加空气溢出销3-3长期:模具使用易于空气溢出的镶块结构四由于材料的差异:没有特别的原因